當機械、雷射、光學與化學製程必須共同守住同一個孔,同一條線。
AI伺服器用板把PCB加工推入一個新的尺度;單一設備仍然重要,卻已無法單獨定義品質。孔位是否準確,不只取決於鑽機,也取決於壓合後層間如何位移;微孔是否可靠,不只取決於雷射能量,也取決於孔底清潔、化學銅與填孔電鍍;線路是否一致,不只取決於曝光解析度,也取決於板面翹曲、銅厚分布與蝕刻補償。
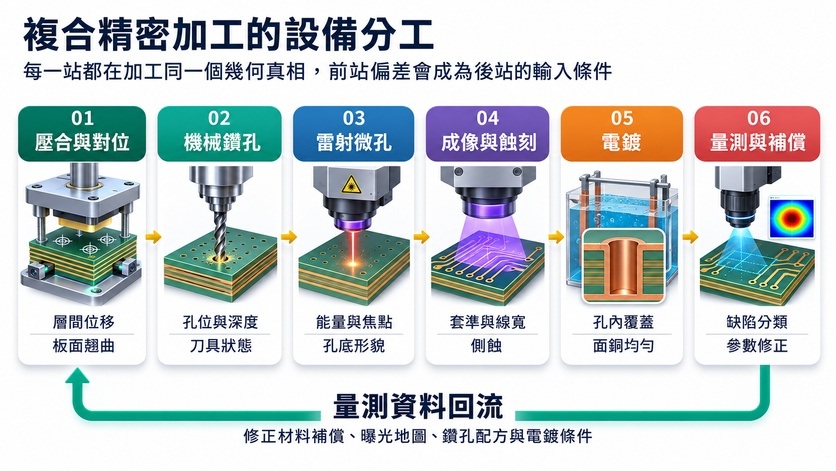
複合精密加工真正改變的,是設備之間的責任邊界。每一站都不能只完成自己的動作,而必須理解前站留下的變異,並為後站提供可量測、可追溯的結果。
孔不只是孔 高速訊號下的立體互連
Intel 開發的玻璃基板Glass Core Substrate),主要作為晶片先進封裝的核心載板。(Source:Intel Corp.)
|
通孔、盲孔、埋孔、微孔與背鑽,本質上是不同距離與不同風險的互連選擇。
孔型的選擇決定訊號路徑與製程成本
在傳統電路板語言裡,孔常被視為一個垂直導通點;進入高速與高密度設計後,孔應被理解為具有長度、直徑、孔壁、焊盤、介面與殘樁的立體結構。通孔貫穿整板,製程成熟且承載能力高,但會占用多層布線空間並留下較長殘樁。盲孔只連接外層到特定內層,埋孔則在內層之間形成連接,可釋放表面與其他層的佈線密度。
雷射微孔用更小直徑支援高密度扇出,卻把可靠度集中到孔底界面與填孔品質。背鑽不是另一種導通孔,而是從已完成的貫通孔移除不需要的銅柱,縮短高速訊號看見的viastub。
深徑比把孔壁品質與電鍍均勻綁在一起
板愈厚、孔徑愈小,深徑比就愈高。機械鑽孔時,鑽針在深孔內承受更大的排屑阻力與熱負荷,容易形成孔位偏移、孔壁粗糙、樹脂塗抹與玻纖突出;進入化學銅與電解銅後,孔口與孔中央的傳質條件不同,電流密度也不均,常出現孔口厚、孔中薄的分布。
這些幾何與金屬化差異會同時影響直流導通、熱循環壽命與高速阻抗。對設備端而言,目標因此不能只寫成孔徑公差,而要把孔壁形貌、最薄銅厚、鍍層延伸率及熱應力後的連續性放在同一套驗收條件中。
微孔可靠度取決於孔底與堆疊界面
微孔的危險常藏在外觀看不見的界面。雷射若留下樹脂殘渣或玻纖毛刺,化學銅便難以形成均勻的種子層;孔底形貌過陡、底銅受損或填孔空洞,會造成局部電流與熱應力集中。當多個微孔上下堆疊,弱點便可能沿著target pad與電鍍銅界面累積。IPC在IPC-WP-023及後續產業警示中,特別指出堆疊微孔的弱介面可靠度問題。這說明「孔有沒有填滿」並不足以判斷可靠度,還必須以切片、X-ray、熱循環與電阻連續監測驗證界面是否能承受實際組裝與運轉。
孔位精度必須把層間位移算進去
鑽機可以在自己的機台座標中非常準確,實際銅靶卻可能已因壓合熱歷程而移動。多層板不同區域的殘銅率、玻纖方向、樹脂流動與升降溫條件不一,收縮不是簡單的等比例變化,也可能呈現旋轉、梯形與局部非線性。若仍以設計原點直接鑽孔,設備精度愈高,只會更精確地鑽在錯誤位置。
因此,高階板要先利用X-ray或影像讀取內層基準,建立板片或分區補償,再把修正後座標交給鑽孔與成像設備。精度的定義也從單機重複性,改為「孔相對於真實內層焊盤的位置」。
|
複合精密加工不是設備堆疊,而是以共同品質目標串接各製程站點。 (本刊整理)
|
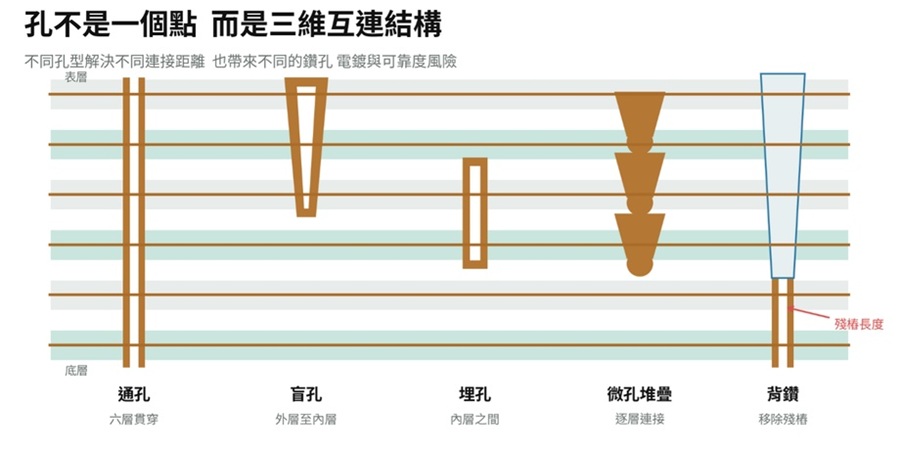
五種主要孔結構對應不同連接距離,製程方法與可靠度風險。 (本刊整理)
|
機械鑽孔仍未退場 但角色正在改變
深孔、通孔與背鑽仍依賴機械切削,競爭焦點轉向狀態感知與位置補償。
機械加工仍是厚板與大孔的效率核心
雷射微孔快速成長,並不代表機械鑽孔會被全面取代。AI伺服器主板、交換板與背板仍有大量貫通孔、壓接孔、固定孔及背鑽需求,這些孔徑、深度與銅厚條件更適合機械切削。機械鑽孔還能在高產能下維持較好的圓度與深度能力,並處理雷射對金屬與厚介質效率不佳的結構。
角色的變化在於,它不再只是高速打孔,而是成為厚板三維互連的精密加工站。主軸轉速、進給、退刀、疊板數與墊板材料,都必須依材料與孔群重新最佳化。
主軸、平台、刀具與吸塵共同決定孔品質
孔品質不能只歸因於鑽針。主軸的徑向跳動與動態剛性會影響孔位與圓度;平台加減速與夾持狀態會影響疊板位移;鑽針幾何、塗層與刃口狀態決定切削力與排屑;吸塵系統若無法及時帶走粉塵,切屑便會在孔內二次摩擦並升高溫度。厚板加工還要處理入口板、墊板與多片疊鑽的熱機械差異。
設備商若只提供最高轉速與每分鐘孔數,無法回答量產問題;真正重要的是在目標孔壁與孔位能力下,能維持多少有效節拍。
換刀必須從固定次數走向狀態監測
傳統換刀以固定hit count管理,簡單卻容易兩面失準:材料較易加工時提前換刀,浪費刀具;遇到硬玻纖、厚銅或排屑不佳時,鑽針可能在預定壽命前就已磨耗。
新的管理方式會結合主軸電流、振動、聲學訊號、孔位偏差與鑽針影像,建立每支刀具的實際狀態。狀態監測的難點不在收集訊號,而在建立可解釋的關聯:哪一種頻譜變化代表刃口磨耗,哪一種電流上升來自排屑阻塞,何時必須換刀而不是調整進給。模型若無法連回孔壁切片與斷針結果,就只能當成警報器。
X-ray對位處理的是看不見的真實位置
Schmoll等設備商把X-ray鑽靶與內層對位列為多層板高精度加工的重要環節,其XRA系列以X-ray辨識內層基準,再交由整合鑽孔單元建立參考孔。
這類設備的價值不只是「看穿板子」,而是把不可見的層間位移轉成後續設備可使用的座標。進一步還要分辨整板線性收縮與局部變形,避免以單一比例修正所有區域。當板尺寸擴大、層數增加,對位系統也必須管理溫度、真空吸附、板翹與量測重複性,否則影像本身很準,實際加工座標仍可能偏移。
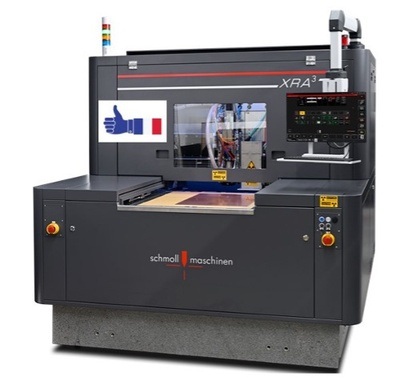
Schmoll XRA3系列以X-ray辨識多層板內層基準 並支援後續精密鑽孔與對位。
|
雷射不是替代鑽針 而是建立新的加工分工
光源與材料交互作用決定效率,孔形與熱影響,配方管理決定量產可移植性。
CO2與UV的差異首先是材料吸收
雷射加工的起點不是孔徑,而是材料在特定波長下如何吸收能量。CO2雷射對多數有機介質具有良好吸收與較高去除效率,適合HDI與封裝載板的大量微孔加工,但金屬銅的反射與熱影響必須透過表面處理、脈衝控制或開銅窗配合。
UV雷射波長較短、光斑較小,材料吸收範圍廣,可用於更細微結構、銅面與複合材料加工,代價是設備成本與單位加工效率。MKS旗下ESI的產品資料也把CO2系統定位於HDI微孔,並以光束控制與定位技術提升孔品質。所以光源選擇不是愈短波長愈好,而是看材料堆疊、孔徑、節拍與後段金屬化的共同需求。
直接銅面鑽孔與複合雷射改寫流程
傳統流程可先以蝕刻開出銅窗,再用CO2雷射去除介質;直接銅面鑽孔則希望省略銅窗成像與蝕刻,讓雷射同時處理銅與介質。這可縮短流程並降低二次對位誤差,卻要求更精確的能量分段:先有效移除銅,又不能在進入樹脂後造成過度碳化或傷到底銅。
另一種做法是以UV與CO2形成複合雷射分工,利用不同波長處理不同材料。流程變少不等於控制變少,反而把原本分散在多站的條件集中到同一套光學與配方中。
孔形是能量 脈衝 焦點與路徑共同結果
微孔不是單純把材料打掉。單脈衝能量、重複頻率、脈衝寬度與總發數決定每次去除量及熱累積;焦點位置與光斑形狀影響孔口尺寸、錐度與孔底能量;掃描路徑則決定能量如何在圓周與中心分布。能量不足會留下殘膠,過高會造成焦化、底銅侵蝕與孔口飛濺;焦點偏移可能讓同一配方在板中心與翹曲區產生不同孔形。
設備因此需要自動對焦、板面高度圖與光束校正,並把孔形量測結果回饋到配方,而不是只用平均功率管理。
雷射機正在從光源設備變成製程平台
量產環境中的雷射功率會隨光學元件污染、光源老化與溫度而漂移,不同材料批次的吸收與樹脂含量也會改變最佳條件。線上功率監測、光束品質檢查、焦點校正與配方版本控制因此成為必要能力。
更重要的是,配方不能只以機台內部代號存在,而要綁定材料批次、疊構、孔型、目標孔形與後段電鍍結果。設備商若能提供跨機台校準與配方移植方法,客戶才有可能在多廠、多機台間維持一致;否則每一台機器都要重新試誤,量產爬坡就會被光源差異拖慢。
線路形成從印刷走向數位成像與精密電鍍
細線路不是曝光設備單獨完成,而是成像蝕刻與鍍銅共同定義。
減成法與mSAP有不同的適用邊界
傳統減成法從較厚銅箔出發,以光阻保護線路,再蝕刻掉不需要的銅。當線距縮小,側向蝕刻會讓線頂變窄、截面形成梯形,線寬與阻抗變異加劇。mSAP則從薄底銅或種子層出發,在圖形開口中電鍍長出導體,再移除光阻與底銅,較有利於細線路與直立線形,但對種子層均勻、光阻解析度、電鍍分布與底銅蝕刻更敏感。
兩者不是簡單的新舊替代:高銅厚、大電流與成本敏感產品仍可能適合改良減成法,極細線與高密度區域才更需要mSAP。製程選擇必須回到線寬、銅厚、板尺寸與可靠度。
LDI真正處理的是變形後的板面
雷射直接成像省去底片,能利用數位資料逐區曝光,並依基準點補償板面伸縮、旋轉與局部形變。解析度只是第一層能力;量產還要看對位演算法能否辨識污染或形變後的標記,焦深能否涵蓋板翹與銅面高度差,曝光能量是否在大面積內均勻,以及阻焊或線路光阻的感度變化如何被管理。KLA的OrbotechCorus平台把雙面直接成像、上下料與翻板整合於封閉系統,正反映設備競爭由單一曝光模組轉向整線處理與自動化。
蝕刻因子與銅面粗糙度決定線路真實截面
設計資料中的線是一個理想矩形,實際蝕刻後卻可能上窄下寬,甚至在密集區與稀疏區呈現不同側蝕。蝕刻液濃度、溫度、噴壓、銅負載與板面傳輸狀態都會改變蝕刻因子。高速訊號又對導體表面粗糙度敏感,因此不能只以加大粗化來換取光阻或樹脂附著。
線路形成必須同步控制截面幾何與表面狀態,並以實際截面、阻抗與插入損耗校正設計補償值。這也是為什麼「線寬合格」不代表高速通道必然合格。
電鍍均勻性同時決定孔可靠度與後段加工
電鍍要在板面與孔內建立導體,卻面對相反的傳質條件。高深徑比通孔、盲微孔與大面積板件容易出現電流密度不均,若為了補足孔中央銅厚而延長鍍程,面銅可能過厚,增加細線路蝕刻負擔與尺寸差異。
Atotech的高深徑比與填孔方案強調水平設備、脈衝電鍍、藥水傳質及自動化整合;其2026年JPCA展訊更直接把ESI雷射鑽孔與化學、電鍍技術放在同一套互連解決方案中。這正是複合製程的產業意義:孔形若未與電鍍能力共同設計,再好的雷射節拍也可能在後段付出良率代價。
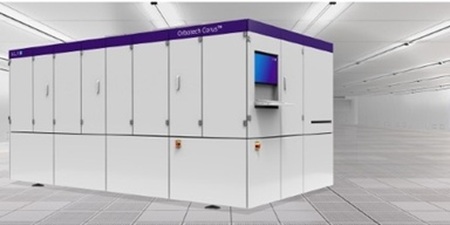
KLA Orbotech Corus雙面直接成像平台將曝光 上下料與翻板整合於封閉系統 (source:KLA)
|
量測成為加工的一部分
檢測的價值不只在攔截不良,而在把缺陷轉成設備可執行的修正。
不同量測看見的是不同層次
AOI擅長比較線路圖形與設計資料,辨識開短路、缺口、殘銅與線寬異常;AVI看外觀與表面缺陷;X-ray穿透內層與孔結構,可觀察對位、填孔空洞與不可見幾何;3D量測補上高度、深度、翹曲與表面形貌;電測確認網路導通、絕緣與部分阻抗結果;切片分析則提供孔壁、介面與鍍層厚度的直接證據。
沒有一種設備能看見全部問題。量測策略要依失效機制組合,而不是把所有板都送進所有設備。高價值的作法,是先以高速非破壞檢測篩選,再以切片與材料分析建立原因,最後把判定規則回寫到線上設備。
不同量測看見的是不同層次
AOI擅長比較線路圖形與設計資料,辨識開短路、缺口、殘銅與線寬異常;AVI看外觀與表面缺陷;X-ray穿透內層與孔結構,可觀察對位、填孔空洞與不可見幾何;3D量測補上單機精度只有進入共同資料與共同驗證後 才能轉化為整線能力。
四種資料語言仍存在落差
材料資料描述Dk、Df、Tg、厚度、流動與表面性質;設計資料描述層疊、孔型、線路與阻抗;設備配方描述轉速、能量、焦點、曝光、電流與藥水條件;檢測資料則描述缺陷、座標與量測值。
四者往往使用不同命名、單位與版本,工程師只能以試算表和經驗手動對照。複合製程要真正運作,必須建立可追溯的資料模型:某一材料批次在某一疊構下,使用哪個配方版本,於哪台設備加工,得到何種孔形、線寬與可靠度。這不是單純導入MES,而是先把製程語意說清楚。
單機精度不等於整線精度
每台設備都可能通過自己的校驗,整線仍可能失準,因為工件在站點之間經過溫度變化、吸濕、搬運、真空吸附與重新建立座標。前站使用的基準點若與後站不同,兩台設備各自準確,疊加後仍會偏移。
整線精度因此要以共同coupon、共同基準、量測系統分析與跨站誤差預算驗證。工程上還要區分設備重複性、量測重複性、材料批次變異與人員操作變異,否則所有問題都被歸因為機台精度,導致昂貴卻無效的升級。
Turnkey的價值是責任界面清楚Turnkey並非一次性購買所有設備,而是負責站點間介面與最終產出的整體解決方案。MKS通過整合ESI雷射鑽孔、Atotech前處理及化學電鍍,展示了設備商向互連製造解決方案的轉變。對電路板廠而言,合作開發可縮短新材料和新疊構的DOE時間,同時避免被單一供應商鎖定。
理想的合作方式是供應商提供明確的窗口、測量方法和數據介面,電路板廠則保留跨設備比較與流程主導權,以在效率和自主性之間取得平衡。
設備商正在賣製程能力與生命週期服務
高階設備的價值愈來愈多發生在交機之後:配方建立、機台matching、耗材壽命、校正、軟體版本、異常分析與在地維修,都影響有效產出。設備商若只以硬體規格競爭,很容易在光源、主軸或相機商品化後失去差異;若能累積材料加工資料、缺陷知識與跨站整合能力,就能從賣機器轉向賣良率爬坡與持續改善。
對台灣設備業而言,機會也不一定是複製國際大廠完整產品線,而是把板廠量產know-how轉譯成可驗證、可移植的模組,在對位、鑽孔、成像、檢測或資料閉環形成不可替代的位置。
| 製程站點 | 核心設備與方法 | 關鍵控制量 | 最值得追問的矛盾 |
|---|---|---|---|
| 壓合與對位 | 真空壓合、X-ray打靶 | 溫壓曲線、層間位移、翹曲 | 材料熱歷程不同,如何建立可重複補償? |
| 機械鑽孔與背鑽 | 高速主軸、鑽針、深控 | 孔位、孔壁、深度、刀具狀態 | 厚板效率與孔品質如何取捨? |
| 雷射微孔 | CO2、UV、掃描光學 | 能量、焦點、孔徑、底銅損傷 | 材料改變時,配方能否快速移植? |
| 成像與線路 | LDI、mSAP、蝕刻 | 套準、線寬、側蝕、粗糙度 | 板面變形如何映射成曝光補償? |
| 電鍍與表面處理 | 化學銅、電解銅、前處理 | 均勻性、附著、孔內覆蓋 | 高深徑比如何兼顧節拍與均勻? |
| 檢測與電測 | AOI、X-ray、3D、電測 | 缺陷分類、誤報、阻抗、追溯 | 檢測如何轉成可執行的參數修正? |
(source:本刊整理)
結語:同一個孔 同一條線同一套品質責任
從鑽孔到成像,設備重構的核心不是某一種工具取代另一種工具。機械鑽孔仍處理厚板、通孔與背鑽,雷射開拓微孔與複合材料加工,LDI把板面變形帶入數位補償,電鍍決定孔與線路是否真正成為可靠導體,量測則讓這些站點不再各自為政。當加工尺度逼近材料變異與設備極限,單機精度只是必要條件,能否把前站結果轉譯成後站參數,才是整線能力。所以,複合精密製程真正要重構的是責任:孔位不能只由鑽孔站負責,微孔不能只由雷射站負責,線寬不能只由成像站負責,良率也不能只由檢測站負責。
材料、設計、設備與量測必須共享同一個工件座標、同一組版本與同一條失效鏈。設備商的下一階段競爭,也將由賣出更快的機器,轉向能否交付可量產的窗口、可追溯的資料與可持續改善的服務。這才是AI載板走向複合精密加工後,設備產業真正被改寫的地方。